如果你正在评估 Markforged 增材制造系统、Criterion 镗杆,或者一台 1500W 激光焊工具,我只有一个建议:别按标价买,按 TCO 买。因为这三类设备我全买过、全踩过坑,标价和真实成本的方向完全反着来。
Markforged Metal X 标价 6 万多美元,看起来贵,但摊到每件夹具上比外协便宜得多;1500W 激光焊工具标价 9,000 美元左右,看起来便宜,用起来比机器本身还烧钱;Criterion 镗杆单支 400 多美元,比国产贵一倍,刀具寿命带来的单位成本反而是最低的。
我 2023 年管着车间大约 42 万美元的设备预算,前后买了这三类设备。算完三年总账,最大的发现是——一套设备的隐性成本(耗材、维护、返工、停机)加起来,够再买一台同样的机器。这部分钱,从来不会出现在报价单上。
下面把三笔账逐个拆开。
我先说清楚自己是谁,以及我算错过几次
我是某航空零部件代工厂的制造工程师,管金属加工的工艺和供应商采购,干了 9 年。前 3 年,我自己签字、自己踩坑的采购失误加起来大约 8.6 万美元。最典型的一次是 2021 年,我从 Criterion boring bar catalog 里选了一批镗杆——型号对上了、孔径尺寸也对上了——结果没核对刀尖圆弧半径和刀杆悬伸,第一批 250 件孔全部超差。返工加交期罚款赔了 4,200 美元。
那次之后我明白了一件事:采购的错误往往不是"买贵了",而是"买错了"。而买错的原因,八成是因为只看了标价。
第一笔账:Criterion 镗杆——标价贵一倍,单位成本反而低
先聊镗杆,这是最容易用单价做决策的东西。
什么是金属切削中的刀具寿命(tool life in metal cutting)?行业里通常定义为一支刀从开始切削,到磨损量达到设定极限、需要更换或重磨为止的累计切削时间。ISO 标准下,铣削刀具寿命一般以后刀面磨损量 VB 为判据,常见极限是 0.3—0.6 mm。说得直白一点:刀具寿命决定了你每加工多少件就必须停下。
我们 2022 年之前用的是某国产镗杆,单支 180 美元,平均切 280 件孔就要换一次刀尖。后来换 Criterion 的同规格镗杆,单支涨到 460 美元,但平均切 780 件才需要换。单位零件的刀具成本从 0.64 美元降到 0.59 美元——账面看起来只省了 8%。
但真正的差异在停机。换一次刀、对刀、首件检测,平均 22 分钟。年产 1.2 万件的话,国产方案一年要换刀 43 次,Criterion 方案只要 15 次。省下来大约 10.3 小时的机床时间,按我们车间综合工时成本 185 美元/小时算,就是 1,900 美元——这还没算因为换刀造成的工装重新定位和首件检验风险。
所以买镗杆的时候,我的检查清单第一条永远是:刀杆型号对上之后,先查刀具寿命数据,再算单件成本。Criterion boring bar catalog 翻起来很累——型号多、参数密——但别嫌麻烦,那上面标的东西就是你的 TCO 底表。
第二笔账:1500W 激光焊——买回来只是开始
2022 年底我们上了一台 1500W 手持激光焊工具,用来做薄板和管件的补焊和修复。标价 9,200 美元,含一台冷水机、一把焊枪和一个简易送丝机构。看起来比传统 TIG 效率高好几倍,当时觉得很划算。
真实情况是:这台机器在 18 个月里——也许 17 个月,我得回去翻维修记录——又花掉了 4,700 多美元的额外成本。
拆开看:保护镜片每 2—3 周换一次,一片 45 美元,18 个月下来大约 1,300 美元;焊枪的光纤接头因为操作工习惯性折叠,换了两次,一共 1,100 美元;冷水机加去离子水,每换一次连带耗材 200 美元出头。最贵的是停机——有一次冷水机报警,我们不知道是过滤网堵了,停机排查了 6 个小时才发现问题,那天正好赶一个急单。
我还得补一句:第一年我们为了省 800 美元,选了不带自动送丝的版本。那是个 800 美元的错误——长焊缝用手动送丝,效率掉了差不多三分之一。
所以我现在的判断标准是:激光焊的 TCO 不取决于机器本身,取决于你有没有维护流程。如果没有专人负责每天清洁保护镜、定期检查气路和水路,1500W 的机器越便宜,后期越贵。
第三笔账:Markforged Metal X——最贵的一笔,也是最值的一笔
2023 年我们买了 Markforged Metal X,标价 6 万多美元,配套的清洗站和烧结炉另算。买之前我做了一轮 Markforged Metal X 3D printer reviews 的功课,评价两极分化:说好的集中在"零件密度和精度接近锻造",说差的集中在"烧一个零件要等 30 多个小时"和"耗材贵"。
我先说结论:单件成本,金属打印确实比传统加工贵。一个 50 × 50 × 20 mm 的复杂结构件,Metal X 做出来大概 400—600 美元,机加工大概 150—250 美元。放到单价对单价的框架里,Metal X 必输。
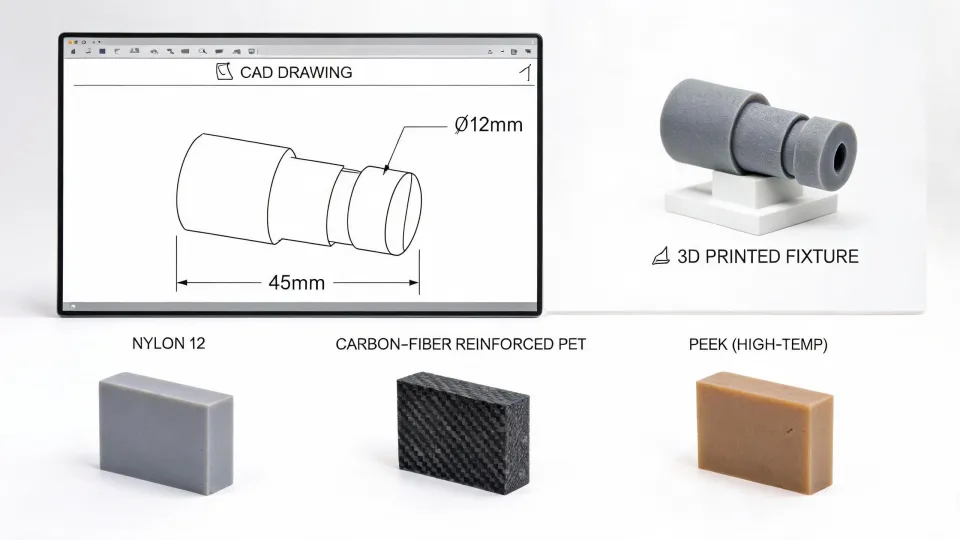
但我们的使用场景不是替代机加工,而是做夹具和工装。以前做一个电子束焊的定位工装,走外协要 3—4 周,报价 2,300 美元;现在自己用 Metal X 打,24 到 48 小时出件,材料费加设备折旧大概 380 美元。一年下来我们做了 60 多套工装,光外协费就省了 11 万美元以上。
按三年的 TCO 算:设备折旧(按 5 年直线,约 14,000 美元/年)+ 耗材(约 18,000 美元/年)+ 操作人工(0.5 FTE,约 45,000 美元/年)+ 维护(约 3,000 美元/年)+ 停机损失(估 2,000 美元)≈ 82,000 美元/年。带来的是外协替代约 110,000 美元/年,加上缩短交付周期换来的产能增量(这块最难量化,我们内部估 40,000—60,000 美元/年)。保守算,第一年勉强打平,之后开始纯赚。
Markforged 增材制造的真正价值,不是"能做复杂的零件",而是把原本卡在 3—4 周交付周期上的夹具体从排队里拿出来了。机床不用等工装,一个月多跑 15—20 个有效加工小时——这部分隐形成本,才是 TCO 里最大的变量。
这套算法在什么情况下不成立
说了这么多,得承认这套 TCO 有前提。
第一,你得有足够的产量或工装量把固定成本摊薄。Metal X 的折旧、Criterion 的采购批量优惠、激光焊的维护人力——这三样都需要一定规模。年加工件数不到 3,000 件的小厂,按单价采购其实更合适。
第二,这套账假设你的工艺已经稳定。如果首件合格率还在 80% 以下晃,那问题不在设备选型,先解决工艺一致性再说。
第三,所有数字都是我们车间自己测的。我没有跨厂的刀具寿命对比数据,也没有行业平均的激光焊维护成本数据。你算出来的数字肯定和我不同——但思路应该是一样的。
最后一句实话:我从来没觉得买 Markforged 是"正确的决策"。2022 年 9 月那两次因为工装延误丢单之前,我一直觉得它太贵。是那两次丢单让我愿意去把账算清楚,而不是继续看标价。